碳钢与合金钢 · 面向出口的供应支持 询价邮箱:edward@runsuindustry.com

产品类别 03 / 锻造与机加工轴类

轴类报价,
从图纸向外展开。

面向重型机械、工业设备、传动系统与定制工程供应锻造轴及机加工轴。几何、材料、热处理与检验要求均从图纸读取,并作为一条完整工艺路径确认。

查看技术数据、流程与采购参考 ↓
01图纸 / 关键尺寸
02牌号 / 力学要求
03热处理
04检验要求
锻造与机加工轴类
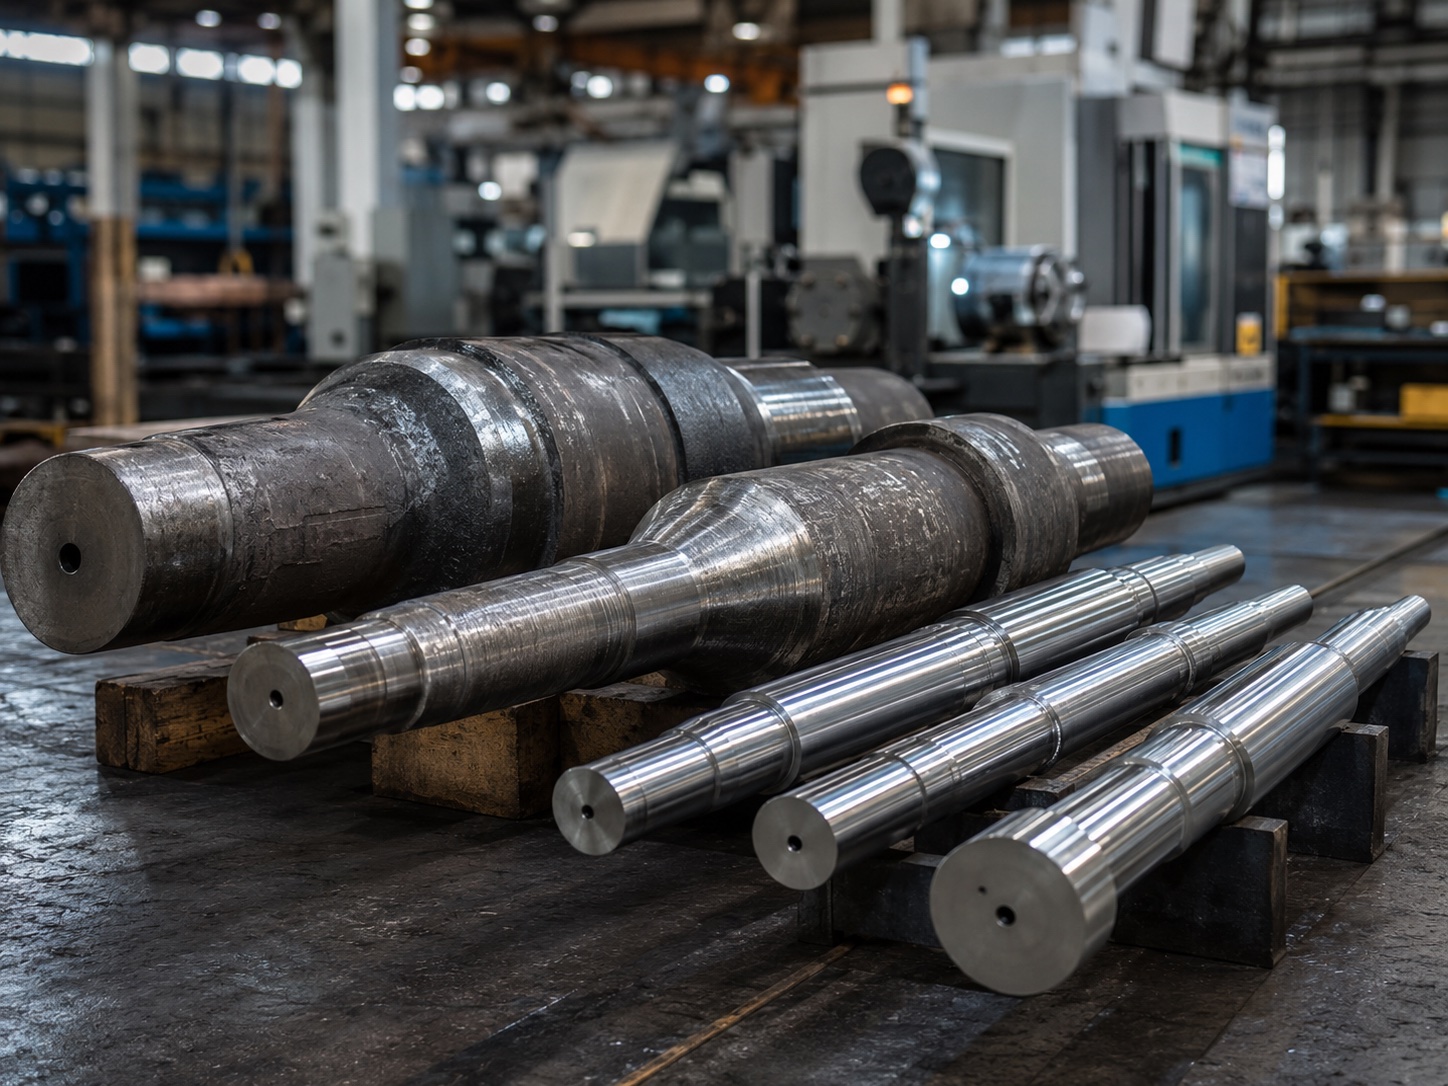
产品展示RUNSU / 参考图

产品范围

一份图纸,一条协调路径。

轴类工作从几何与验收标准开始。随后围绕成品功能,安排锻造、机加工、处理与检验。

  • 01锻造轴锻造
  • 02机加工轴机加工
  • 03重载轴重载
  • 04传动轴传动
  • 05齿轮轴齿轮
  • 06辊轴辊轴
  • 07风电轴风电
  • 08船用轴船用
  • 09按图定制轴类定制

轴类规格,以图纸为锚点。

没有几何与验收标准,就不应给出轴类报价。本框架说明图纸评审需要哪些信息,不预设任何直径、长度或公差范围。

轴类询价框架。直径、长度、公差与热处理按图纸或询价确认。
轴类路径原始牌号参考图纸输入协调要点
锻造轴45#、40Cr、42CrMo、35CrMo直径、长度、锻造余量与热处理锻造、粗加工与检验
机加工轴45#、40Cr、42CrMo、20CrMnTi、38CrMoAl图纸尺寸、机加工公差与表面要求车削或铣削支持、调质与尺寸检查
重载轴34CrNiMo6、36CrNiMo4、SNCM439、4340 参考图纸及力学性能要求逐件确认锻造、机加工与处理路径
传动 / 齿轮 / 辊轴根据用途与图纸确认牌号几何、配合、公差与热处理加工前约定工序顺序与检验节点
风电 / 船用轴42CrMo、34CrNiMo6 及按约定其他参考技术规范与图纸逐项确认材料、处理与检验要求
定制轴类待确认牌号或标准完整图纸与关键验收标准图纸评审后才确定工艺路径

本页不表示任何固定库存尺寸范围。可供规格、公差与文件均以实际询价及双方确认的订单为准。

牌号参考

来源资料还提到 AISI 1045、4130、4140、4340、8620,C45,以及 EN8、EN19、EN24。这些参考将结合图纸、力学要求与热处理状态讨论,不自动作为替代材料。

TECHNICAL / 技术资料

选型数据与采购技术参考

以下公开技术参考用于明确采购要求,不作为 RUNSU 库存、检测结果或已承诺加工能力的声明。数据对应的牌号、状态和适用条件见各表。

图纸参数比统一“精度”数字更有用

轴类图纸参数清单
参数组建议提供验收表达
几何总长、各轴段直径/长度、台阶、圆角、孔与键槽标注基准和图纸版本
配合轴承位、密封位、连接位的上下偏差写公差带或明确上下限,不只写“高精度”
形位圆度、圆柱度、直线度、径向/端面跳动明确相对基准、测量位置和方法
表面各功能面的 Ra(µm)、表面处理及防护逐个表面注明;不要只给整轴一个笼统数值
材料与热处理牌号、材料标准、状态、硬度与必要性能表面硬度、心部要求及层深应分开约定
重量与余量成品尺寸与毛坯/粗加工尺寸余量经工艺评审确定,不套用固定毫米数

请同时提供成品图和所需交付阶段;毛坯、粗加工与成品不能使用同一组尺寸验收。

Scot Forge · Quoting sizes ↗

分段尺寸如何转成重量估算

演算示例:三段实心阶梯轴,不是实际客户案例
轴段直径(mm)长度(mm)
左轴颈80150
中段100300
右轴颈80150

按密度 7,850 kg/m³、各段圆柱体积相加,理论净重约 30.33 kg。此例忽略圆角、键槽、孔、加工余量和包装;不能用作毛坯采购重量或运费结算依据。

SSAB · Steel density ↗

典型轴类工艺与验收节点

  1. 01

    图纸与验收要求评审

    确定最终几何、材料、交货状态、检验范围和文件。

  2. 02

    毛坯及锻造规划

    按零件形状评估棒料或锻件路线,并安排后续加工余量。

  3. 03

    热处理与粗加工

    根据材料和检验条件排定先后顺序,保留必要试样与加工表面。

  4. 04

    无损与性能检验

    在约定阶段实施检测,确认记录与炉批/零件标识一致。

  5. 05

    精加工与最终验收

    按最终图纸核对尺寸、形位和表面,完成防护与包装。

这是工艺规划示例,不表示所有工序都在 RUNSU 自有设备上完成。实际加工与检验安排在订单中确认。

明确方法,也明确验收等级

检测方法解决不同问题
项目主要关注订单中需约定
UT 超声检测内部不连续性采用规范、质量等级、范围、阶段和验收准则
MT 磁粉检测适用铁磁性材料的表面及近表面不连续性检测区域、方法与验收要求
PT 渗透检测表面开口不连续性表面准备、检测区域与验收要求
硬度 / 拉伸 / 冲击处理状态和力学性能试样位置/方向、试验温度、数量与判定值

ASTM A388/A388M 是钢锻件超声检测规程参考;仅写“按 A388 检测”不够,采购要求还应写明超声质量等级。检测项目须在报价前确认。

Scot Forge · Metallurgy & testing ↗ · ASTM · A388/A388M-26 ↗

资料核查:2026-10-19。供货与验收按双方确认的标准版本、图纸、技术协议和材料证书执行。

加工协调

轴类加工,围绕零件排序。

顺序很重要。锻造、机加工与热处理需要协调,使每一步都为下一步留下所需的几何与状态。

  • 切割、表面与处理要求均结合实际产品形态确认。
  • 检验节点在加工前明确,而不是在发运后补充。
  • 超出约定范围的要求,须先评审再接受。
01

锻造

按材料、尺寸与技术要求协调锻造支持。

02

粗加工

为进一步处理或精加工进行材料去除与准备。

03

精加工

按图纸尺寸与公差协调精加工支持。

04

车削与铣削

结合轴的几何特征协调车削与铣削支持。

05

热处理

正火、淬火回火或其他约定处理。

06

最终检查

发运前进行尺寸检查与文件检查。

应用场景

轴类加工的适用场景。

在几何、材料与使用条件必须相互匹配的设备中,锻造轴与机加工轴按项目协调。

查看质量控制范围
  • 重型机械
  • 工程机械
  • 矿山设备
  • 传动系统
  • 风电设备
  • 船舶设备
  • 辊类与齿轮系统
  • 定制工业项目

采购常见问题

轴类采购问题

报价前澄清这些要点,让技术与商务评审基于同一套信息。

需要哪些图纸信息?

请提供包含总尺寸与分段尺寸、关键公差、表面要求、热处理与检验节点的图纸,并注明仍未确定或需澄清的尺寸与说明。

牌号未定时可以先评审轴类吗?

可以。用途、载荷条件与图纸可作为材料讨论的框架;最终牌号与处理状态仍须在报价或生产前书面确认。

轴类是否一定需要锻造?

不能一概而论。路径取决于成品几何、材料、力学要求与已确认的技术规范,并在图纸评审中确定。

机加工轴的检验如何约定?

请说明图纸尺寸、关键特性与所需记录。检验节点应在生产前约定,以便加工与检查顺序能够支持这些要求。

发来图纸。
确定轴类路径。

请提供图纸、材料牌号、数量、热处理要求、检验节点与目的地,并注明仍需澄清的尺寸或标准。