
标准、用途与参数应一起指定
| 标准参考 | 适用方向 | 询价时需补充 |
|---|---|---|
| ASTM A519/A519M | 碳钢及合金钢无缝机械管 | 牌号、冷热加工状态、OD/ID/壁厚及其公差 |
| ASTM A106/A106M | 高温工况用无缝碳钢管 | 牌号、尺寸体系、设计与检验要求 |
| ASTM A53/A53M | 包含焊接及无缝工艺的钢管规范 | 制造工艺、等级、表面与端部要求 |
| EN 10305-1 | 冷拔无缝精密管 | E355 等牌号、交货状态、关键控制尺寸 |
机械管标准不自动等同于承压设计认可;牌号、标准版本与验收条件需要同时确认。
产品类别 01 / 钢管
面向工业买家供应碳钢、合金钢、无缝、精密、机械与结构用管。报价前将牌号、外径、壁厚、长度与最终用途一并确认。
查看技术数据、流程与采购参考 ↓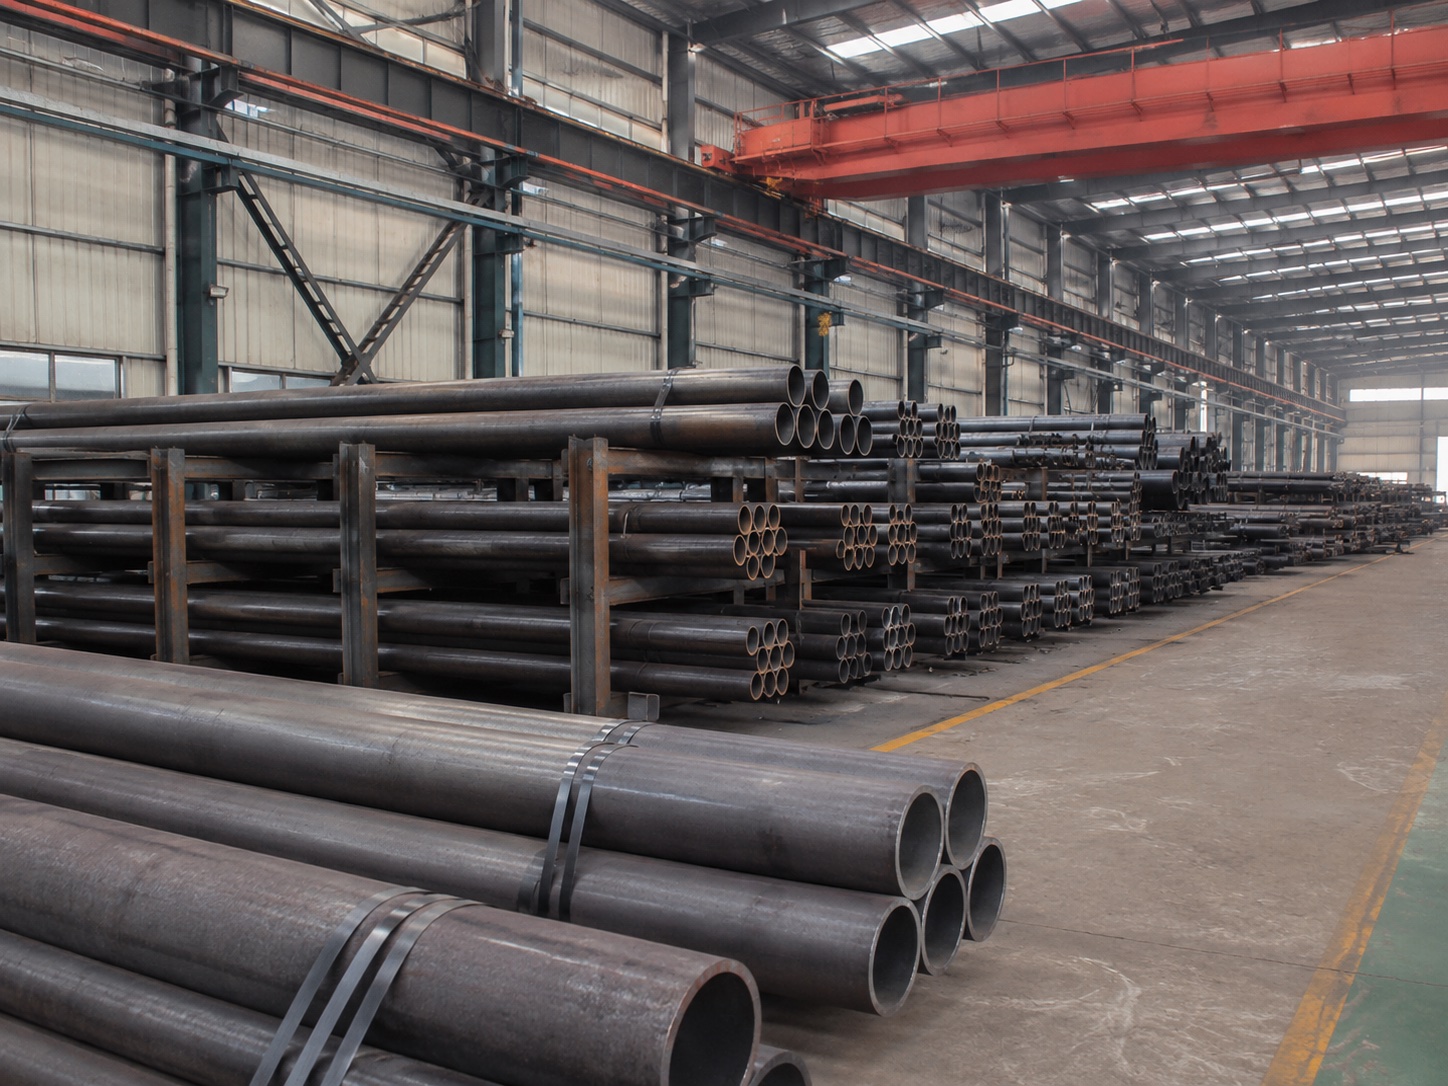
产品范围
类别名称只是起点。管材工艺路径、表面状态与后续用途,决定报价前需要固定哪些细节。
下表列出原始牌号参考与需要确认的要点,并不承诺固定尺寸范围,也不表示每种牌号都适用于所有管材形态。
| 产品形态 | 原始牌号参考 | 尺寸依据 | 协调要点 |
|---|---|---|---|
| 碳钢钢管 | 20#、45#、Q235、Q355 | 按询价所列外径、壁厚与长度 | 定尺切割、表面清理与包装准备 |
| 合金钢钢管 | 20Cr、40Cr、35CrMo、42CrMo | 按询价所列外径、壁厚与长度 | 按订单确认热处理与检验要求 |
| 无缝钢管 | 待确认牌号或标准 | 按询价所列外径、壁厚与长度 | 无缝工艺路径、尺寸检查与文件审阅 |
| 精密钢管 | 待确认牌号 | 按询价确认尺寸与公差 | 按约定确认表面、公差与机加工准备 |
| 机械用钢管 | 待确认牌号 | 按订单确定外径、壁厚与长度 | 机加工支持与包装 |
| 结构用钢管 | Q235、Q355 | 按订单确定外径、壁厚与长度 | 长度、标识与包装 |
| 锅炉与压力用钢管 | A106 Gr.B、A53、API 5L 参考 | 按询价确认标准与尺寸 | 报价前确认标准版本与文件要求 |
| 定尺切割钢管 | 待确认供货牌号 | 按订单确定长度;外径与壁厚按需求 | 切割、按约定端部处理与包装 |
本页不表示任何固定库存尺寸范围。可供规格、公差与文件均以实际询价及双方确认的订单为准。
来源资料中提到的其他参考牌号包括 1020、1045、4130、4140、EN8、EN19、E355 与 S355。只有在与产品形态、标准版本及用途对应后,才可作为讨论依据。牌号名称并不代表可供或可自动等效。
TECHNICAL / 技术资料
以下公开技术参考用于明确采购要求,不作为 RUNSU 库存、检测结果或已承诺加工能力的声明。数据对应的牌号、状态和适用条件见各表。
| 标准参考 | 适用方向 | 询价时需补充 |
|---|---|---|
| ASTM A519/A519M | 碳钢及合金钢无缝机械管 | 牌号、冷热加工状态、OD/ID/壁厚及其公差 |
| ASTM A106/A106M | 高温工况用无缝碳钢管 | 牌号、尺寸体系、设计与检验要求 |
| ASTM A53/A53M | 包含焊接及无缝工艺的钢管规范 | 制造工艺、等级、表面与端部要求 |
| EN 10305-1 | 冷拔无缝精密管 | E355 等牌号、交货状态、关键控制尺寸 |
机械管标准不自动等同于承压设计认可;牌号、标准版本与验收条件需要同时确认。
| 项目 | 参考值 |
|---|---|
| 屈服强度 | ≥ 355 MPa |
| 抗拉强度 | 490–630 MPa |
| 纵向伸长率 | ≥ 22% |
| C / Si / Mn(质量分数上限) | 0.22% / 0.55% / 1.60% |
| P / S(质量分数上限) | 0.025% / 0.025% |
这些是该生产商公开的牌号参考,不是 RUNSU 每批产品的检测结果。尺寸及交货条件可能影响适用值;最终按采购规范和材料证书验收。
| 标记 | 含义 | 采购关注点 |
|---|---|---|
| +C | 末次冷加工后不热处理 | 不能套用正火状态的塑性指标 |
| +SR | 冷加工后消除应力热处理 | 同时指定尺寸与力学要求 |
| +A | 退火 | 关注后续成形和加工需求 |
| +N | 正火 | 与上表 E355 +N 条件一致 |
无缝管以实心坯热加工成毛管;焊管由带钢成形焊接。先确认是否必须无缝。
需要冷拔时,在母管基础上控制外径和壁厚,并选择交货状态。
明确长度偏差、切口、坡口、去毛刺与防护要求。
记录实测外径、壁厚、长度和外观;按订单核对材料证书与炉批号。
以下为采购和工艺规划参考,实际制造路线与检测项目在报价时确认。
用于备料与运输估算,按密度 7,850 kg/m³ 计算。实际重量受尺寸偏差、材质及包装影响,以称重和订单计重约定为准。
kg/m = π / 4 × [D² − (D − 2t)²] × 0.00785
总重量 = 每米重量 × 单支长度 × 数量;D、t 使用 mm,长度使用 m。不含包装与加工损耗。
资料核查:2026-10-19。供货与验收按双方确认的标准版本、图纸、技术协议和材料证书执行。
加工协调
钢管加工按订单安排,而不是一份适用于所有情况的清单。每道工序都对应明确的尺寸、表面或文件要求。
按已确认订单长度进行定尺准备。
在明确要求并达成一致时进行端部准备。
按约定状态进行清理或基础表面准备。
当指定牌号与工艺路径需要时协调支持。
在约定范围内进行尺寸、外观与文件检查。
按尺寸、重量与运输路径准备出口包装。
采购常见问题
报价前澄清这些要点,让技术与商务评审基于同一套信息。
请提供所需外径、壁厚与长度;如有公差、标准与用途,也请一并注明。所有尺寸均按询价确认,不预设固定库存范围。
可以,这些标准可以作为需求讨论的一部分。具体标准、版本与验收要点须在询价中明确,并在报价前确认。
仅作对照,不自动替换。提出任何替代方案前,都会核对化学成分、力学性能、热处理状态与产品形态。
可以讨论定尺切割供应。请提供成品长度、允许公差与包装偏好,以便同时评估切割与包装路径。