
牌号的用途不同,不按名称直接替代
| 参考牌号 | 材料特点 | 应确认的要求 |
|---|---|---|
| C45 | 中碳工程用钢 | 交货状态、后续热处理和截面尺寸 |
| 42CrMo4 | 调质用合金钢 | 截面尺寸、强度、韧性和处理状态 |
| 16MnCr5 | 渗碳淬火用合金钢 | 表面硬化要求及最终性能规范 |
Ovako · C45 material data ↗ · Ovako · 16MnCr5 material data ↗
产品类别 02 / 圆钢
面向机加工、锻造与设备制造供应热轧、锻造、光亮及精磨圆钢。牌号、直径、表面状态与热处理要求作为一条完整工艺路径确认。
查看技术数据、流程与采购参考 ↓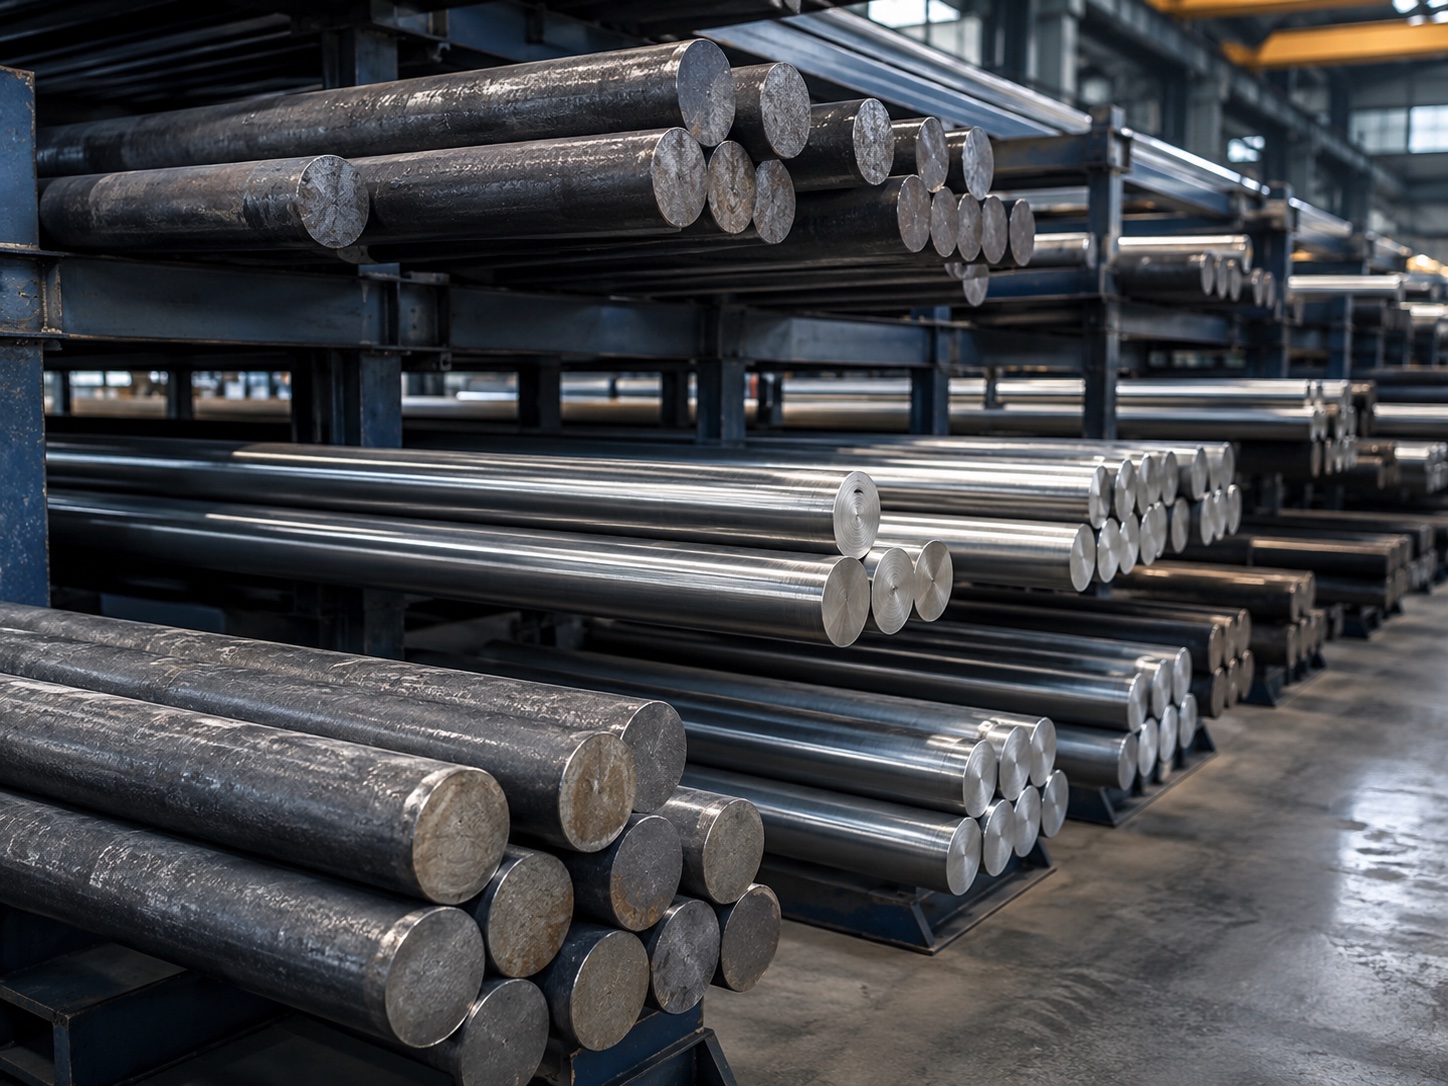
产品范围
圆钢不能只由直径定义。表面状态、直线度预期、热处理与切割长度,都会影响报价应包含的内容。
在下表里,尺寸与状态保持开放,直到询价明确。表中列出原始牌号参考,并不表示每种牌号都有每种表面状态。
| 产品形态 | 原始牌号参考 | 尺寸依据 | 状态 / 协调要点 |
|---|---|---|---|
| 碳钢圆钢 | 20#、35#、45#、50#、Q235、Q355 | 按询价所列直径与长度 | 按订单确认表面状态、切割与包装 |
| 合金钢圆钢 | 20Cr、40Cr、20CrMnTi、35CrMo、42CrMo、38CrMoAl | 按询价所列直径与长度 | 确认热处理与检验要求 |
| 热轧圆钢 | 待确认供货牌号 | 按订单确定直径与长度 | 氧化皮状态、直线度预期与切割 |
| 锻造圆钢 | 待确认供货牌号 | 按订单确定直径与长度 | 锻造路径、加工余量与后续机加工 |
| 光亮圆钢 | 待确认供货牌号 | 按订单确定直径与长度 | 光亮表面、直线度与包装 |
| 精密磨光圆钢 | 待确认供货牌号 | 按询价确认尺寸与公差 | 磨光状态、直线度与表面防护 |
| 调质圆钢 | 40Cr、42CrMo、35CrMo、4140、4340 参考 | 按询价所列直径与长度 | 调质状态、硬度要求与检验 |
| 定尺切割圆钢 | 待确认供货牌号 | 按订单确定切割长度 | 切割、端部状态、捆扎与包装 |
本页不表示任何固定库存尺寸范围。可供规格、公差与文件均以实际询价及双方确认的订单为准。
来源资料还提到 AISI 1045、4140、4340、8620,以及 EN8、EN19、EN24、16MnCr5。这些可作为参考点,但不能替代采购规范。接受替代方案前,须确认牌号、热处理状态与力学要求。
TECHNICAL / 技术资料
以下公开技术参考用于明确采购要求,不作为 RUNSU 库存、检测结果或已承诺加工能力的声明。数据对应的牌号、状态和适用条件见各表。
| 参考牌号 | 材料特点 | 应确认的要求 |
|---|---|---|
| C45 | 中碳工程用钢 | 交货状态、后续热处理和截面尺寸 |
| 42CrMo4 | 调质用合金钢 | 截面尺寸、强度、韧性和处理状态 |
| 16MnCr5 | 渗碳淬火用合金钢 | 表面硬化要求及最终性能规范 |
Ovako · C45 material data ↗ · Ovako · 16MnCr5 material data ↗
| 数据表尺寸区间(mm) | 屈服下限(MPa) | 抗拉(MPa) | A₅ 下限 | HB |
|---|---|---|---|---|
| 25 < 40 | 750 | 1000–1200 | 11% | 300–350 |
| 40 < 100 | 650 | 900–1100 | 12% | 270–320 |
| 100 < 160 | 550 | 800–950 | 13% | 240–280 |
尺寸区间标记沿用原数据表。该表仅对应 Ovako 特定变体和 +QT 状态,不能扩展为所有 42CrMo4、4140 或 RUNSU 供货的统一指标。端点、取样及性能要求按约定标准核实。
| 供货形式 | 需说明的参数 | 实用检查 |
|---|---|---|
| 热轧 / 锻造 | 直径、长度、表面与后续加工余量 | 尺寸、直线度、表面缺陷及炉批标识 |
| 剥皮 / 光亮 | 直径允许偏差及表面状态 | 不要只写“光亮”而省略公差 |
| 精磨 | 直径公差、圆度、直线度、Ra(µm) | 按图纸约定测点和验收方法 |
| 调质 | 状态、强度/硬度及取样要求 | 同时核对尺寸和材料证书 |
按最终零件图确定坯料直径、切割长度和加工余量。
先确定热轧、锻造、退火或调质,再确定表面加工。
按订单进行定尺、剥皮或精磨等加工协调。
核对尺寸、状态、炉批号及证书,保留后续加工需要的标识。
用于备料与运输估算,按密度 7,850 kg/m³ 计算。实际重量受尺寸偏差、材质及包装影响,以称重和订单计重约定为准。
kg/m = π / 4 × D² × 0.00785
总重量 = 每米重量 × 单支长度 × 数量;D、t 使用 mm,长度使用 m。不含包装与加工损耗。
资料核查:2026-10-19。供货与验收按双方确认的标准版本、图纸、技术协议和材料证书执行。
加工协调
圆钢加工依据图纸、拟进行的机加工工序以及到货所需状态进行协调。
按已确认订单要求进行圆钢定尺切割。
根据表面要求讨论剥皮或光亮处理。
依据后续图纸协调机加工准备。
按牌号与用途确认处理要求。
订单指定调质状态时协调淬火与回火。
在约定范围内检查直线度、尺寸与包装。
采购常见问题
报价前澄清这些要点,让技术与商务评审基于同一套信息。
请提供牌号或标准、直径、长度、数量、表面状态与热处理要求。如已知用途与机加工方式,也请一并说明。
不应视为同一状态。表面处理、公差与直线度要求都需要明确,并针对拟供应方案逐项确认。
请注明所需状态、硬度或力学性能要求,以及适用标准。生产前将结合牌号与图纸确认最终处理路径。
可以评估定尺切割要求。请提供成品长度、数量、允许公差与包装方式,以便同时确定切割与物流路径。